

鋼結(jié)構(gòu)預(yù)制件(如橋梁節(jié)段、廠房鋼柱、管廊支架)在工廠內(nèi)進(jìn)行涂裝,可有效控制環(huán)境條件,提高涂層質(zhì)量,減少現(xiàn)場(chǎng)高空作業(yè)。聚脲噴涂加工技術(shù)在工廠化涂裝中具有快速固化、可厚涂、不受天氣影響等優(yōu)勢(shì),適合大批量流水線作業(yè)。本文介紹鋼結(jié)構(gòu)預(yù)制件聚脲噴涂加工的產(chǎn)線布局、工藝參數(shù)及質(zhì)量控制體系。
工廠化涂裝的核心在于流水線組織。典型流程為:拋丸除銹→除塵→底漆噴涂→烘干→聚脲噴涂→固化→面漆(可選)→檢驗(yàn)包裝。鋼結(jié)構(gòu)件通過(guò)懸掛輸送鏈或軌道小車(chē)移動(dòng),各工位分段作業(yè)。聚脲噴涂工位需設(shè)置獨(dú)立的噴涂室,配備送排風(fēng)系統(tǒng)、溫濕度控制裝置及回收系統(tǒng)。噴涂室溫度控制在15~30℃,濕度≤75%,以保證聚脲反應(yīng)穩(wěn)定。
底漆處理:鋼結(jié)構(gòu)經(jīng)拋丸除銹至Sa2.5級(jí)后,立即進(jìn)入底漆噴涂室,采用自動(dòng)靜電噴槍或空氣噴槍涂覆環(huán)氧富鋅底漆(干膜60~80微米),然后進(jìn)入烘干通道(60℃×30分鐘)加速固化。冷卻至室溫后,進(jìn)入聚脲噴涂室。
聚脲噴涂采用固定式噴槍或機(jī)器人手臂。對(duì)于規(guī)則形狀的H型鋼、方管,可編程機(jī)器人按預(yù)設(shè)軌跡移動(dòng),保證涂層均勻;對(duì)于異形件,則采用人工輔助噴涂。機(jī)器人噴涂參數(shù):噴槍距工件300~500毫米,移動(dòng)速度0.3~0.6米/秒,每道搭接50%。噴涂道數(shù)根據(jù)設(shè)計(jì)厚度(一般1.5~2.0毫米)分為2~3道,層間間隔5~10分鐘。工廠環(huán)境穩(wěn)定,可嚴(yán)格控制每道濕膜厚度(0.6~0.8毫米)。
固化與流轉(zhuǎn):聚脲噴涂后,工件在室溫下放置20~30分鐘即可達(dá)到表干,2小時(shí)后可進(jìn)行搬運(yùn)。但完全固化需24小時(shí),期間避免碰傷。若需面漆(脂肪族聚脲),在底涂層完全固化后噴涂,厚度80~100微米。
質(zhì)量控制:工廠化加工可實(shí)現(xiàn)100%厚度檢測(cè)(采用自動(dòng)測(cè)厚儀掃描),電火花檢漏可在固定工位進(jìn)行。附著力每批次抽檢3件。此外,工廠應(yīng)建立涂層質(zhì)量追溯系統(tǒng),記錄每件工件的噴涂時(shí)間、操作人員、設(shè)備參數(shù),便于問(wèn)題排查。
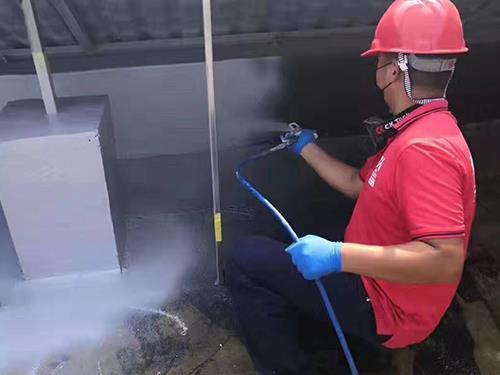
優(yōu)勢(shì)對(duì)比:與現(xiàn)場(chǎng)施工相比,工廠化聚脲噴涂加工不受雨雪、大風(fēng)影響,材料利用率提高(反彈料可回收處理),且涂層均勻性更好。某橋梁鋼構(gòu)件加工廠引入聚脲噴涂線后,涂裝效率提升3倍,返工率從8%降至2%。但工廠化需要前期投資設(shè)備,且工件尺寸受限于輸送線,超大型構(gòu)件仍需現(xiàn)場(chǎng)施工。總體而言,聚脲噴涂加工在鋼結(jié)構(gòu)預(yù)制件工廠化涂裝中應(yīng)用前景廣闊。