

管道內(nèi)壁的防腐防磨是石油、化工、電力及礦山輸送系統(tǒng)的技術(shù)難點(diǎn)。傳統(tǒng)內(nèi)涂層如環(huán)氧粉末或玻璃鱗片,在彎頭、變徑管等部位難以均勻涂覆,且固化時間較長。聚脲噴涂加工技術(shù)通過專用的內(nèi)孔噴涂設(shè)備,可將聚脲材料均勻涂覆于管道內(nèi)壁,形成連續(xù)、高彈性、耐磨損的防護(hù)層。本文從設(shè)備選型、噴涂參數(shù)、內(nèi)壁處理及質(zhì)量檢測等方面,介紹管道內(nèi)壁聚脲噴涂加工的工藝要點(diǎn)。
管道內(nèi)壁噴涂加工與外部噴涂最大的區(qū)別在于操作空間受限,噴槍需伸入管內(nèi),且需在管道旋轉(zhuǎn)或噴槍軸向移動的配合下實(shí)現(xiàn)均勻覆蓋。常用設(shè)備為內(nèi)孔噴涂機(jī),其噴頭為360°旋轉(zhuǎn)霧化頭或扇形噴嘴組合,通過壓縮空氣或液壓驅(qū)動旋轉(zhuǎn)。噴槍通過送料桿推進(jìn),速度可調(diào)(通常0.2~0.5米/秒)。管道直徑范圍通常為100~1200毫米,對于更小直徑的管道,可采用靜電噴涂或低壓無氣噴涂,但聚脲因固化快,更適合采用雙組分內(nèi)孔混合噴頭。
加工前,管道內(nèi)壁必須進(jìn)行嚴(yán)格的表面處理。碳鋼管需進(jìn)行噴砂除銹至Sa2.5級,內(nèi)壁粗糙度75~100微米;不銹鋼管可采用打磨或酸洗鈍化。處理后的內(nèi)壁應(yīng)在4小時內(nèi)涂刷底漆(環(huán)氧類或聚脲專用底漆),防止返銹。對于彎頭和三通,需在噴涂前用內(nèi)窺鏡檢查焊縫及死角,并用預(yù)涂刷補(bǔ)涂底漆。
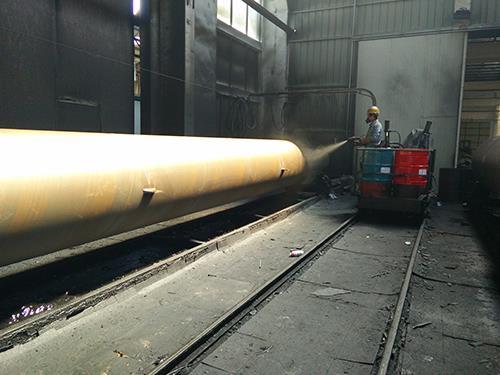
噴涂加工時,將管道固定在旋轉(zhuǎn)滾輪架上,轉(zhuǎn)速根據(jù)直徑調(diào)整(一般10~30轉(zhuǎn)/分鐘),使涂層在離心力作用下均勻分布。噴槍從一端伸入,啟動噴涂后,送料桿勻速后退,同時噴頭旋轉(zhuǎn)霧化。單道噴涂厚度控制在0.3~0.5毫米,待表干后(約1~2分鐘)進(jìn)行第二道,通常3~5道達(dá)到設(shè)計厚度(1.5~2.5毫米)。對于彎頭,需降低推進(jìn)速度并增加旋轉(zhuǎn)次數(shù),確保內(nèi)弧和外弧厚度一致。加工過程中,必須實(shí)時監(jiān)測物料溫度(65~75℃)和壓力(18~22 MPa),并記錄每道厚度。
質(zhì)量控制要點(diǎn):1)厚度檢測:使用內(nèi)壁測厚儀(超聲波或電磁感應(yīng)),在管道兩端及中部各測4個點(diǎn)(圓周均勻分布),平均厚度≥設(shè)計值,最小點(diǎn)≥設(shè)計值的85%。2)電火花檢漏:采用內(nèi)孔電極棒,電壓按每毫米3000V,無擊穿。3)附著力測試:在管道端部預(yù)留試板,進(jìn)行拉開法檢測,應(yīng)≥5 MPa(鋼基材)。4)內(nèi)窺鏡檢查:檢查涂層有無流掛、漏噴、氣泡。
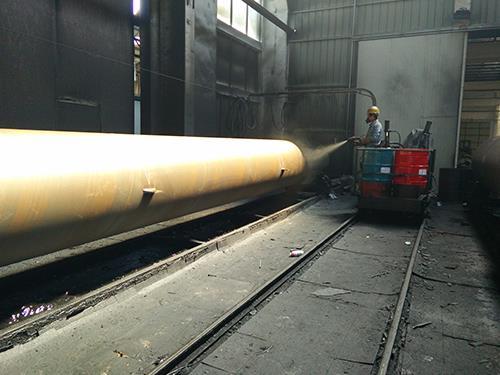
實(shí)際加工案例:某油田輸油管線(DN300,長度12米/根,共200根)采用聚脲內(nèi)壁噴涂加工,涂層厚度2.0毫米,經(jīng)檢測全部合格,安裝運(yùn)行3年后抽檢,內(nèi)壁無腐蝕,耐磨性優(yōu)于環(huán)氧粉末。但需注意,內(nèi)壁噴涂加工效率受限于管道長度和直徑,大直徑短管加工較快,小直徑長管則需分段加工。此外,清洗設(shè)備時需將噴頭拆下浸泡溶劑,防止固化堵塞。總之,聚脲噴涂加工為管道內(nèi)壁提供了一種可靠、均勻的防護(hù)手段。